发布时间 2025-11-12 · 分类 工艺解析 · 内蒙古建达石业有限公司
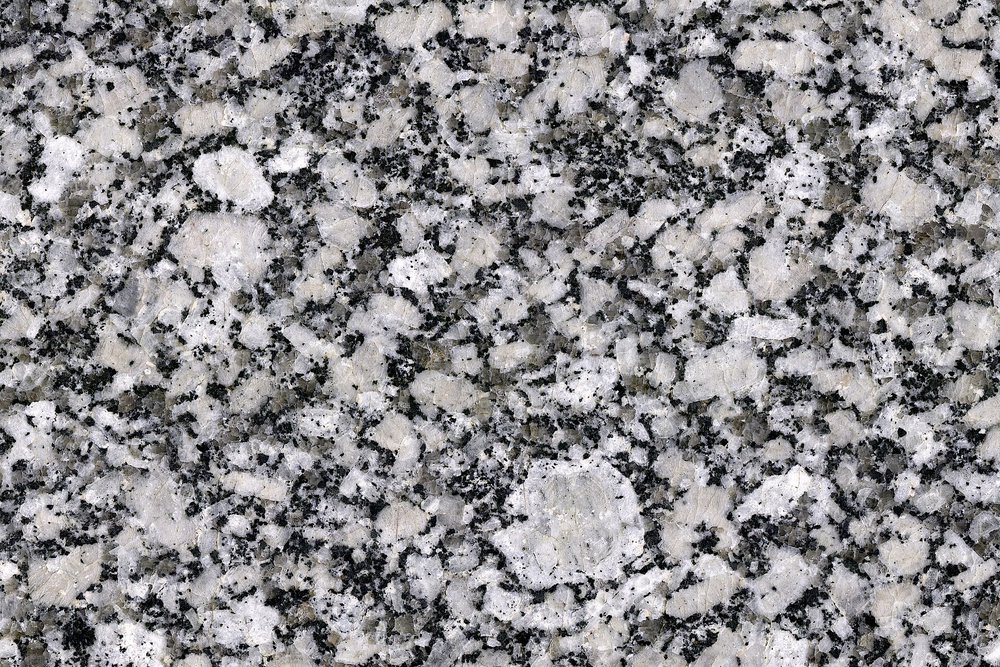
火烧面的成型靠火焰温度、板面含水率和枪口行进速度三者的配合。温度偏低,石英晶体不爆裂,表面只发灰不发黑;温度过高,局部熔融形成玻璃状亮点,看着像油渍。含水率高于0.5%时,受热爆裂过于剧烈,会出现深坑和崩边。
板材进入火烧线前先晾放,含水率控制在0.3%以下。枪口与板面距离固定,行进速度按板厚调整:20毫米板走得快一些,30毫米板放慢,保证热量透到表层晶体。每块板正面烧一遍,翻面再补一遍,两面的凹凸深度接近。
手掌平推板面,凹凸应连续均匀,没有局部平滑区,也没有成片深坑。抽检取同批十块,在自然光下呈扇形摆放看反光;若有单块明显发亮,说明过火不足,需要回炉。这个方法比看照片可靠。
火烧面发灰,多数不是温度问题,而是板面残留的石粉或切割泥浆在高温下烧结成灰膜。过火前必须冲洗干净并彻底晾干,这一步省不得。
火烧面完成后要清掉表面石屑,再进入包装。如果工程要求六面防护,防护剂要在火烧面完全冷却后涂刷,热板直接刷会让药剂迅速挥发,形成斑块。
大面积使用前先做200平方米样板段,确认颜色、凹凸深度和缝宽效果。样板段通过后再连续供货,比事后返工省钱得多。
提供规格、厚度、面型与铺装面积,24 小时内给出用料清单与到场时间。